


Что такое окрасочно-сушильная камера и зачем она нужна
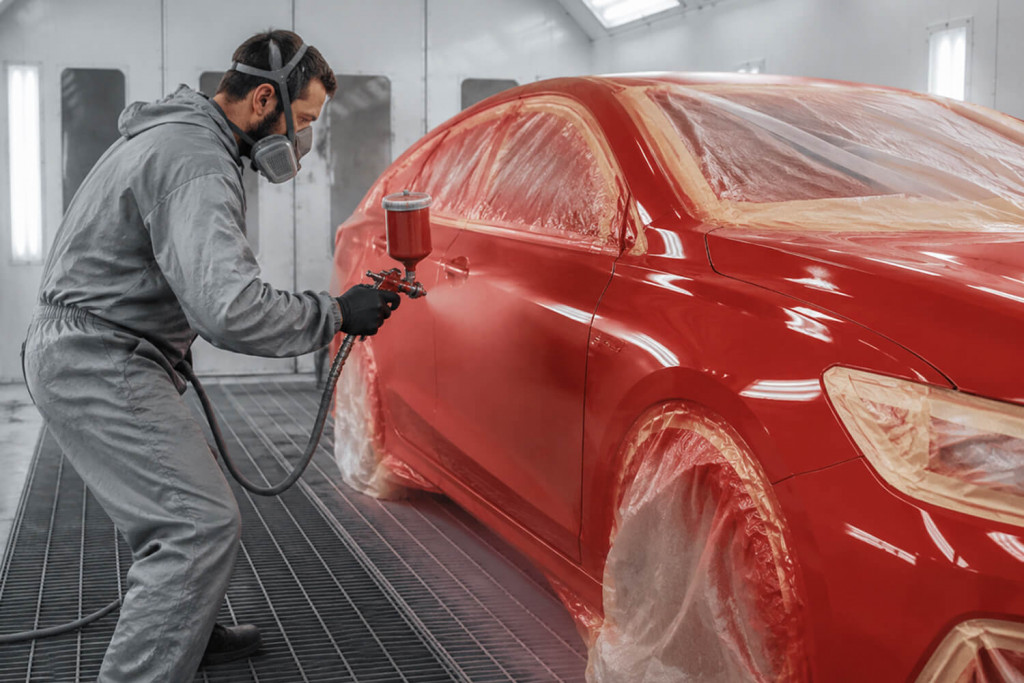
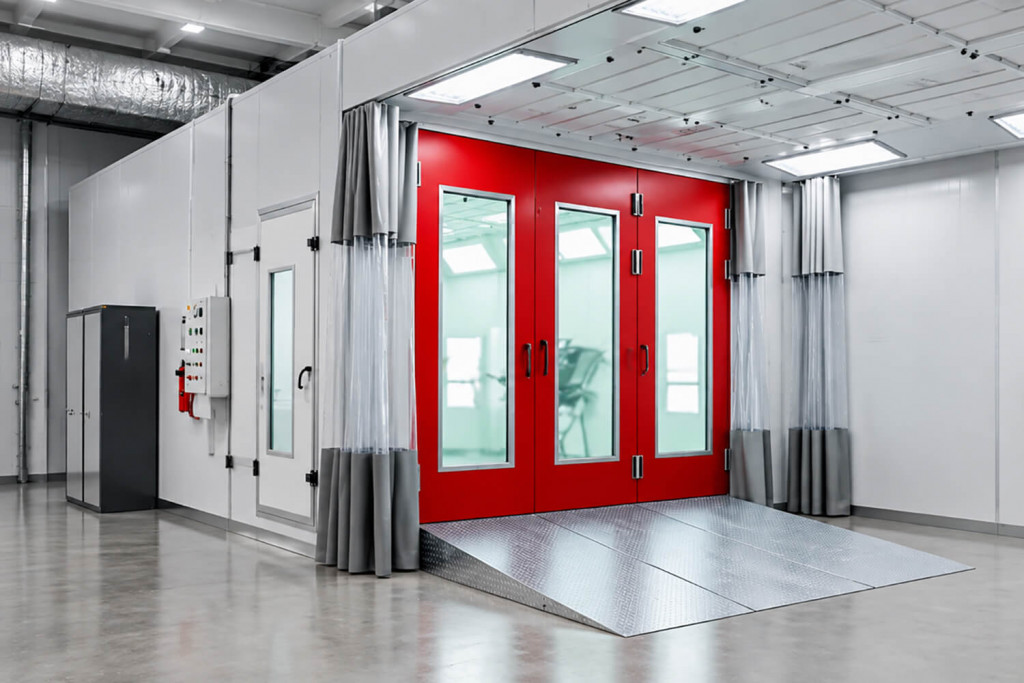
Окрасочно-сушильная камера (ОСК), также известная как малярная или покрасочная камера, — это изолированное помещение с контролируемыми параметрами микроклимата, предназначенное для нанесения лакокрасочных покрытий и последующей сушки изделий. Применяется в автосервисах и СТО, на промышленных предприятиях и производственных участках. Конструкция камеры ограничивает доступ пыли и посторонних частиц в рабочую зону, а система вентиляции обеспечивает направленный поток очищенного воздуха с заданной температурой, влажностью и скоростью.
Применение ОСК даёт предприятию следующие преимущества:
- Защита от загрязнений. Закрытая рабочая зона предотвращает попадание пыли, насекомых и посторонних частиц на окрашиваемую поверхность, что критически важно для получения гладкого покрытия без дефектов.
- Оптимальные условия окраски и сушки. Регулируемый микроклимат обеспечивает правильное растекание краски и равномерное высыхание, исключая потёки и матовость.
- Удаление вредных испарений. Система вентиляции выводит пары растворителей и краски, защищая здоровье рабочих и обеспечивая соответствие нормам охраны труда.
- Рост производительности. Ускоренная сушка за счёт нагрева сокращает цикл окраски с 24 часов до 30–60 минут, позволяя обрабатывать больше изделий в смену.
- Стабильное качество. Однородные условия обеспечивают повторяемость результата и снижают долю брака и переделок.
Основные виды окрасочных и сушильных камер по сферам применения
- Автомобильные окрасочные камеры для СТО и автосервисов. Специализированное оборудование для профессиональной покраски кузовов легковых автомобилей, внедорожников и микроавтобусов. Оснащаются вертикальным или горизонтальным потоком воздуха, а также системами подготовки и фильтрации. Это самый распространённый тип камер в сегменте послепродажного обслуживания автомобилей.
- Грузовые покрасочные камеры. Предназначены для окраски грузовиков, автобусов, прицепов, строительной и сельскохозяйственной техники. Чаще всего выполняются с горизонтальной схемой воздухообмена (cross-draft) и увеличенными габаритами камеры. Покрасочные камеры для грузовых автомобилей позволяют работать не только с транспортом, но и с длинномерными и крупногабаритными объектами.
- Промышленные покрасочные камеры. Применяются для окраски металлических конструкций, рам, ёмкостей, оборудования и деталей машин. Отличаются усиленным каркасом, увеличенной грузоподъёмностью пола и возможностью работы с тяжёлыми изделиями. Часто интегрируются в производственную линию.
- Столярные и мебельные покрасочные камеры. Ориентированы на окраску и сушку мебельных фасадов, щитов, дверей и столярных изделий. Обеспечивают деликатный режим сушки, предотвращающий растрескивание и деформацию древесины. Могут комплектоваться системами нанесения покрытий для малых и средних производств.
- Камеры для судостроения и авиастроения. Покрасочные комплексы, позволяющие выполнять окраску крупных корпусных элементов, секций и агрегатов, других длинномерных и нестандартных изделий. Отличаются большими объёмами камер, мощной вентиляцией и системами улавливания вредных выбросов.
- Универсальные и модульные кабины для покраски. Собираются из типовых секций и подходят для небольших производств, ремонтных мастерских и учебных центров. Позволяют менять конфигурацию под текущие задачи и расширять камеру по мере роста производства. Оптимальны там, где требуется гибкость и поэтапные инвестиции.
Как выбрать окрасочную камеру: ключевые критерии
Перед монтажом окрасочной камеры необходимо определить:
- Габариты окрашиваемых изделий — размер камеры должен быть на 0,5–1 м больше самого крупного объекта по всем параметрам.
- Тип производства — единичное производство, серийное или массовое влияет на выбор системы вентиляции и теплогенератора.
- Доступные коммуникации — наличие газопровода, электромощностей (от 30 до 100+ кВт для ТЭНов) или возможность установки дизельной горелки.
- Площадь помещения и высота потолков — определяют конфигурацию (тупиковая, проходная, с приямком или фальшполом).
- Бюджет на монтаж окрасочной камеры — цена варьируется от 300 тыс. до 3 млн рублей в зависимости от размера и типа.
Консультация инженера поможет выбрать оптимальное решение без переплат.
Монтаж окрасочной камеры
Установка окрасочной камеры под ключ предусматривает полный цикл работ: подготовку помещения, монтаж каркаса и панелей, установку вентиляции и фильтров, подключение электрики и теплогенератора, настройку автоматики и пусконаладку. Качество монтажа напрямую влияет на стабильность рабочих параметров (температуры и потока), потребление энергии и ресурс малярной камеры.
Этап 1. Технический аудит и проектирование
На этом этапе необходимо определить, какая именно камера для покраски потребуется на объекте – с учётом габаритов помещения, типа окрашиваемых изделий и доступных коммуникаций. Перед началом работ проводится обследование объекта и выбор оборудования: окрасочной или окрасочно-сушильной камеры, постов подготовки к покраске, сушильных камер, камер с водяной завесой или сухой фильтрацией. Проектирование окрасочных камер выполняется с учётом норм вентиляции и пожарной безопасности.
В рамках аудита выполняются:
- Геометрическое обследование помещения — замеры длины, ширины, высоты потолков, определение несущих конструкций и препятствий.
- Оценка несущей способности пола — проверка грунта, анализ возможности устройства приямка или фальшпола.
- Аудит инженерных коммуникаций — определение доступных электрических мощностей, наличия газопровода, возможности прокладки вентиляционных шахт.
- Анализ нормативных требований — проверка соответствия помещения нормам пожарной безопасности, вентиляции и санитарии.
- Разработка монтажного проекта — чертежи расстановки оборудования, узлов примыкания, спецификации материалов и электросхем.
Этап 2. Подготовка строительной части
На этом этапе выполняются подготовительные работы под установку камеры для покраски:
- Демонтаж старых конструкций (при необходимости).
- Устройство фундамента или приямка — бетонирование, армирование, гидроизоляция дна и стен.
- Прокладка закладных деталей — анкеров и шпилек для крепления каркаса.
- Обеспечение временного электроснабжения для инструмента.
- Подготовка площадки для хранения материалов.
Этап 3. Сборка несущей конструкции и ограждений
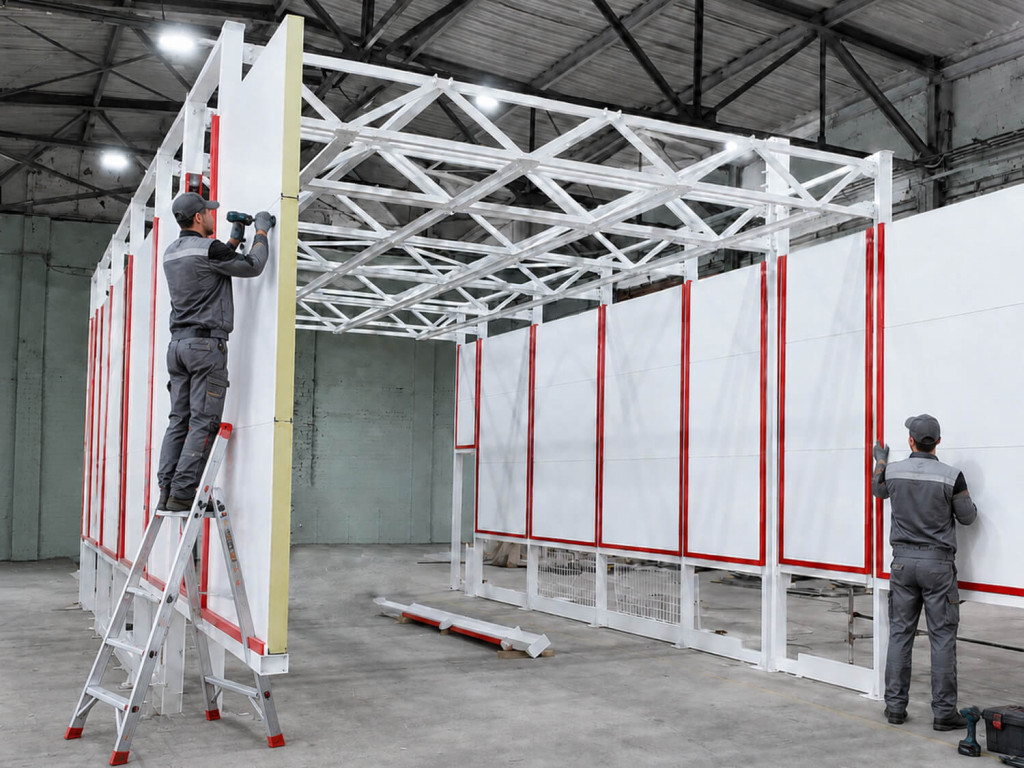
Каркас окрасочной камеры собирают из стального профиля. Для камер небольших и средних размеров обычно используют профильную трубу прямоугольного сечения, для высоких — усиленный профиль (трубу большего сечения или комбинированную конструкцию с уголком для обвязки).
Состав работ:
- Монтаж силового каркаса из профильной трубы на болтовых соединениях. Каркас должен обеспечивать жёсткость конструкции и выдерживать вес панелей, фильтров, дверей и навесного оборудования.
- Установка стеновых сэндвич-панелей с герметизацией стыков термостойким герметиком. Панели толщиной 80–150 мм с теплоизоляцией из минеральной ваты или пенополиуретана обеспечивают теплоизоляцию рабочей зоны.
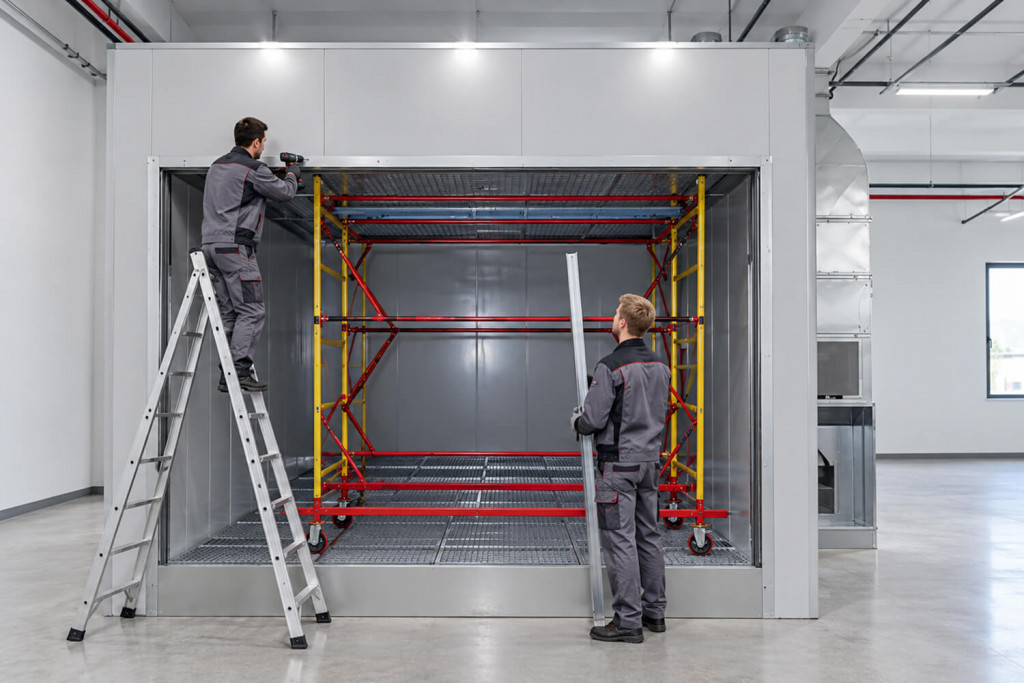
- Монтаж потолочных панелей и потолочных фильтров. Потолочные панели закрывают верхнюю часть камеры, а фильтры обеспечивают подачу очищенного воздуха в рабочую зону.
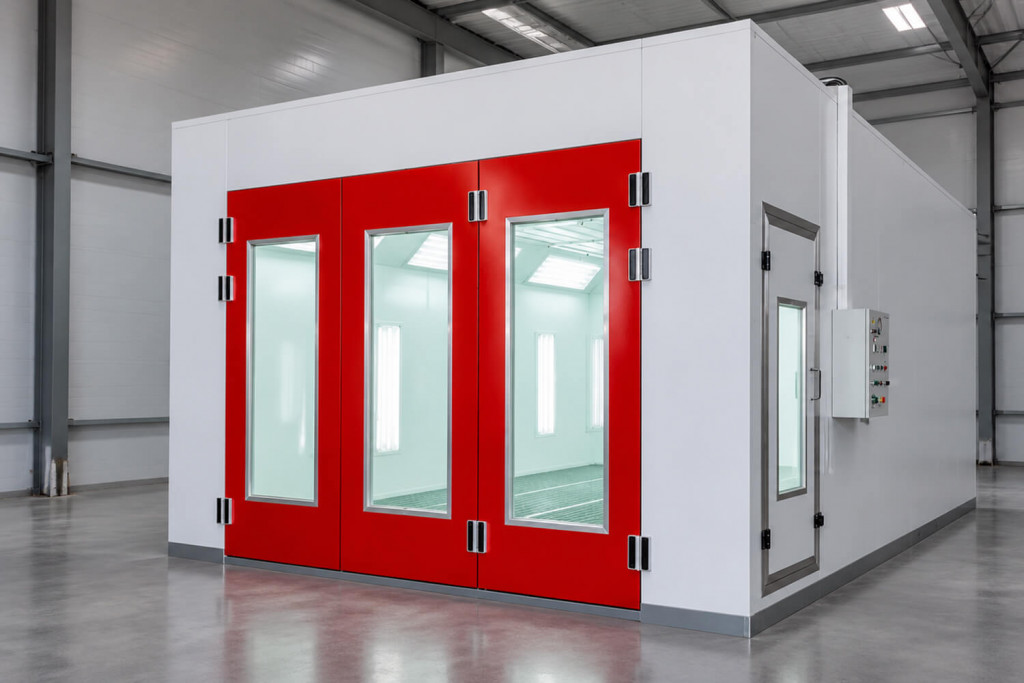
- Установка входных и сервисных дверей с проверкой плотности прилегания и плавности хода. Двери комплектуются уплотнителями и механизмами доступа.
- Герметизация окрасочной камеры — критически важный этап. Все стыки панелей и примыкания к каркасу обрабатываются термостойким герметиком, места установки дверей и фильтров уплотняются специальными профилями. От качества герметизации напрямую зависит: отсутствие пыли на свежеокрашенных деталях, стабильность температуры в режиме сушки, экономия энергии (при негерметичной камере перерасход тепла достигает 20–40%).
Этап 4. Монтаж вентиляции и механических систем окрасочной камеры
Монтаж системы вентиляции
На данном этапе выполняется установка приточного и вытяжного вентиляторов на виброизолирующих подставках. Производится прокладка воздуховодов с теплоизоляцией и герметизацией соединений. Также монтируются регулирующие заслонки с сервоприводами и датчиками положения.
Системы фильтрации и установка фильтрующих элементов
В зависимости от типа камеры монтируется соответствующая система очистки, после чего в неё устанавливаются сами фильтры.
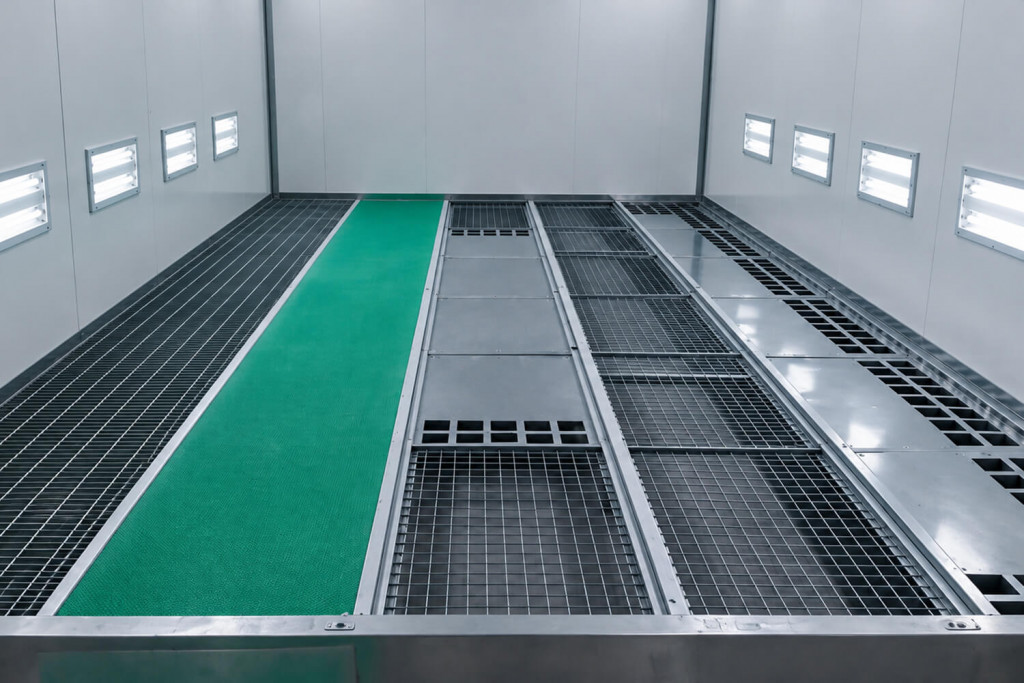
- В камерах с сухой фильтрацией: потолочные фильтры (фильтрующие маты из синтетического волокна, класс G4–F7) укладываются в направляющие профили для подачи очищенного воздуха в рабочую зону. Напольные фильтры (обычно класс G3–G4) устанавливаются в приямок или под фальшпол для вытяжки загрязнённого воздуха, пыли, лакокрасочного тумана. Система фильтрации в режиме окраски обеспечивает кратность воздухообмена 60–150 крат/ч, в режиме сушки — 20–60 крат/ч.
- В камерах с водяной завесой: монтируется система гидрофильтрации. Устанавливается водяная ванна (поддон) в нижней части камеры, насосная станция для циркуляции воды и форсунки для создания водяного экрана. Производится монтаж системы коагуляции (добавление реагентов для связывания частиц краски) и системы очистки воды. Вода циркулирует по замкнутому циклу: захватывает краску, проходит очистку и снова подается в завесу. Требуется подключение системы подпитки свежей водой и организация слива отработанной.
Контроль качества установки фильтров: после монтажа обязательно проверяется плотность прилегания всех фильтрующих элементов и отсутствие щелей, через которые может просачиваться неочищенный воздух. На каждом фильтре делается четкая маркировка с указанием даты установки и рекомендуемого срока замены — это критически важно для регламентного обслуживания в будущем.
Установка теплогенератора
Теплогенератор — это узел, нагревающий воздух, подаваемый в камеру. В зависимости от типа источника энергии меняется состав монтажных работ, требования к коммуникациям и пакет разрешительной документации.
1. Теплогенератор с газовой горелкой
Выполняется прокладка газопровода от магистрали, установка запорной арматуры, газоанализаторов и систем аварийного отключения. Монтируется дымоход с искрогасителем и теплоизоляцией для отвода продуктов сгорания. Требуется обязательное согласование с газораспределительной организацией и получение акта о допуске в эксплуатацию.
2. Теплогенератор с дизельной горелкой
Производится монтаж топливной ёмкости (обычно 500–1000 л), прокладка топливопроводов и установка топливного фильтра. Монтируется дымоход с искрогасителем для отвода продуктов сгорания. Данное оборудование не требует согласований с газовой службой, но строго соблюдаются нормы хранения ГСМ и требования пожарной безопасности.
3. Теплогенератор с ТЭНами (электрический)
Электрический ТЭН (трубчатый электронагреватель) — это металлическая трубка с нагревательной спиралью внутри, изолированной теплопроводящим материалом (обычно оксидом магния). Они обеспечивают прямой нагрев воздуха без промежуточных теплоносителей. Нагрев идёт напрямую от электросети, без использования газа, жидкого топлива и дымохода.
При монтаже выполняется прокладка силовых кабелей увеличенного сечения от распределительного щита. Устанавливается шкаф управления с автоматическими выключателями и тиристорными регуляторами мощности (или мощными контакторами) для точного управления нагревом.
Мощность электронагрева подбирается строго индивидуально под объём камеры, требуемый перепад температур и климатическую зону. Расчет ведется по формуле: P = G × c × ΔT, где G – расход воздуха (м³/ч), c – теплоёмкость воздуха (0,34 кДж/м³·°C), ΔT – перепад температур (°C). Для предварительной оценки можно ориентироваться на 1 кВт мощности на каждые 100–120 м³ объема камеры, но итоговый расчет должен выполнять инженер с учетом климатической зоны и требуемого времени выхода на режим.
Для камер малого и среднего размера (объём до 100 м³, воздухообмен 10 000–25 000 м³/ч) типовой диапазон мощности электронагрева составляет от 30 до 100 кВт. Для крупных промышленных установок мощность может достигать 200–500 кВт.
⚠️ Важно: не следует путать мощность электронагрева с общей потребляемой электрической мощностью камеры. Например, в популярных моделях из нашей практики (WDK-210) общая электрическая мощность может указываться как 13,5–15 кВт, но это относится только к питанию вентиляторов, освещения и автоматики, так как нагрев в них осуществляется дизельной или газовой горелкой. Если же в камеру с таким воздухообменом (24 000 м³/ч) устанавливать электрические ТЭНы, мощность нагрева может достигать нескольких сотен киловатт (точный расчёт зависит от климатической зоны и требуемого перепада температур).
Данный вариант применяется при отсутствии магистрального газа и наличии свободных электрических мощностей на объекте.
Для окрасочных камер, работающих с горючими ЛКМ, система вентиляции проектируется так, чтобы концентрация паров растворителей в рабочей зоне никогда не превышала 25% от нижнего концентрационного предела распространения пламени (НКПР). Это главное требование взрывобезопасности, которое обеспечивается правильным расчетом воздухообмена. Всё электрооборудование — шкафы управления, ТЭНы, светильники, кнопки — должно иметь соответствующее взрывозащищённое исполнение (Ex-маркировка):
- Шкафы управления: Ex ec IIB T4 или выше
- Светильники: герметичные светодиодные, Ex d или Ex ec
- Кнопки и датчики: Ex ec IIB T4
- Вентиляторы: с искрогасителем на выходе
4. Инфракрасные панели (дополнительное оборудование)
Монтируются потолочные или настенные излучатели мощностью 1–5 кВт. Они используются как дополнение к основной системе нагрева для локальной ускоренной сушки отдельных элементов или сложных геометрических зон. Инфракрасные панели не заменяют основной теплогенератор, а работают в комплексе с ним.
Вывод по выбору теплогенератора: Выбор зависит от доступных коммуникаций и экономики эксплуатации. Газовые горелки оптимальны при наличии магистрального газа. Дизельные — при отсутствии газа и достаточных площадях для хранения топлива. Электрические ТЭНы — при наличии мощной электросети и необходимости экологичного решения. Подробное сравнение всех типов приведено в справочном дополнении ниже.
Этап 5. Электромонтажные работы
На этом этапе камеру полностью подключают к электросети, собирают шкаф управления и проверяют все системы на работоспособность. Основные работы включают:
- Прокладка силовых кабелей от главного щита до двигателей вентиляторов и нагревательных элементов. Кабели обязательно укладывают в металлорукав или стальную гофру для защиты от случайных повреждений.
- Прокладка управляющих кабелей к датчикам и пульту управления. Силовые и слаботочные линии прокладывают раздельно, чтобы избежать помех. Если трассы длинные или стоят частотники, используют экранированный кабель.
- Сборка шкафа автоматики. Внутри устанавливают автоматы, контакторы, частотные преобразователи (для плавного пуска вентиляторов) и реле управления нагревом.
- Подключение датчиков: температуры в рабочей зоне, датчиков перепада давления (чтобы видеть, когда фильтры забились) и контроля потока воздуха.
- Монтаж освещения. Поскольку в камере есть пары растворителей и лакокрасочный туман, устанавливаются специальные герметичные светодиодные светильники. Они не боятся попадания краски, влаги и исключают искрообразование. Обычно это готовый комплект, который идет вместе с камерой и просто подключается к сети.
- Установка систем безопасности. На пульте управления (рядом со входом) монтируют большую красную кнопку аварийной остановки. Также подключают внешнюю световую индикацию над дверью (лампа, показывающая режим: окраска, сушка, охлаждение) и звуковой сигнал, предупреждающий о запуске вентиляторов.
Этап 6. Пусконаладочные работы
Пусконаладка — это финальный этап, который подтверждает, что камера не просто собрана, а готова к реальной, безопасной и качественной работе. Комплекс работ включает:
- Проверка электрики и безопасности. Мультиметром проверяется надежность заземления всех металлических частей (двери, панели, вентиляторы). Обязательно тестируется реальное срабатывание красной кнопки аварийной остановки (E-Stop) на пульте — она должна мгновенно и полностью обесточивать оборудование.
- Запуск и проверка вентиляции. Вентиляторы запускаются для проверки правильности направления вращения и отсутствия сильных вибраций или посторонних шумов. С помощью анемометра замеряется скорость воздушного потока в рабочей зоне. Норма для режима окраски: 0,25–0,35 м/с (согласно СП 60.13330.2016). Важно убедиться, что поток равномерный, без «мертвых зон», где может застаиваться туман. При проектировании вентиляции закладывается запас мощности вентиляторов 20–30% — по мере загрязнения фильтров скорость потока неизбежно проседает.
- Настройка автоматики и нагрева. Проверяется, как переключаются основные циклы (окраска, нагрев/сушка, охлаждение/проветривание). Настраиваются термостаты, проверяется корректность показаний датчиков температуры и то, что автоматика вовремя включает и выключает горелку или ТЭНы, поддерживая заданный режим.
- Проверка герметичности. Визуально и на ощупь проверяются стыки панелей, ворот и дверей. Воздух не должен подсасываться извне или выходить через щели, иначе в камеру будет затягивать пыль, а давление внутри упадет.
- Холостой прогон. Камеру оставляют работать вхолостую в течение нескольких часов (обычно 2–4 часа). Это необходимо, чтобы убедиться в стабильности работы всех систем, отсутствии перегрева электроники в шкафу управления и корректной работе таймеров.
Этап 7. Сдача объекта в эксплуатацию
Финальный этап, на котором камера официально передается заказчику. Комплекс работ включает:
- Оформление документов и разрешений. Подписывается акт сдачи-приемки выполненных работ. Если камера оборудована газовой горелкой, обязательно получается разрешение от газораспределительной организации на эксплуатацию газоиспользующего оборудования. Также оформляются документы для пожарной инспекции (камера относится к помещениям с повышенной пожарной опасностью).
- Передача исполнительной документации. Заказчику передается полный пакет документов: чертежи с фактической схемой подключения, паспорта на все установленное оборудование (вентиляторы, горелку, шкаф управления), сертификаты на фильтры и материалы, а также подробная инструкция по эксплуатации на русском языке.
- Обучение персонала. Это один из самых важных пунктов, который часто упускают. Интегратор проводит практический инструктаж для маляра и технического персонала: как правильно пользоваться пультом управления, переключать режимы (окраска, сушка, проветривание), как часто менять фильтры (потолочные, напольные, предварительные), как обслуживать горелку и что делать в аварийной ситуации. Без грамотного обучения даже самая качественная камера быстро выйдет из строя или будет работать неэффективно.
- Гарантийные обязательства. Обсуждаются условия гарантии на оборудование и выполненные работы, контакты сервисной службы для оперативной поддержки.
После подписания всех документов и инструктажа камера официально передается в работу, и начинается её реальная эксплуатация.
Нормативно-правовая база для монтажа окрасочных камер
При проектировании и монтаже окрасочной камеры необходимо соблюдать следующие нормативные документы:
| Документ | Требование | Применение |
|---|---|---|
| СП 60.13330.2016 | Параметры воздухообмена, скорость потока, температурные режимы | Все типы камер |
| ГОСТ 12.3.028-82 | Требования к вентиляции, концентрации паров, взрывобезопасности | Окрасочные работы |
| ГОСТ 12.1.005-88 | Предельно допустимые концентрации (ПДК) вредных веществ | Воздух рабочей зоны |
| ПБ 10-115-96 | Правила безопасности при эксплуатации газоиспользующего оборудования | Камеры с газовыми горелками |
| НПБ 105-03 | Нормы пожарной безопасности для помещений с повышенной опасностью | Все типы камер |
| ГОСТ 12.1.007-76 | Классификация опасных и вредных производственных факторов | Оценка рисков |
Все работы по монтажу должны выполняться аттестованными специалистами с соблюдением требований охраны труда и пожарной безопасности.
Частые ошибки при выборе и монтаже окрасочной камеры
Ошибка 1: Неправильный расчет размера камеры
Проблема: Камера выбрана "впритык" к размерам автомобиля (4,5×2×1,8 м вместо 5×2,5×2 м).
Последствия: Невозможно припарковать автомобиль, маляр не может нормально работать, туман краски не выводится должным образом.
Решение: Размер камеры должен быть на 0,5–1 м больше самого крупного объекта по всем параметрам.
Ошибка 2: Недостаточная мощность вентиляции
Проблема: Выбрана вентиляция с кратностью воздухообмена 30–40 крат/ч вместо требуемых 60–150 крат/ч.
Последствия: Краска не выводится, накапливается в камере, качество окраски падает, возрастает риск взрыва паров.
Решение: Расчет воздухообмена: G = V × n, где V — объём камеры (м³), n — кратность (60–150 крат/ч).
Ошибка 3: Выбор неправильного теплогенератора
Проблема: Установлена дизельная горелка в помещении без вентиляции дымохода или газовая горелка без согласования с газораспределительной организацией.
Последствия: Штрафы, демонтаж оборудования, простои производства.
Решение: Проверить доступные коммуникации перед выбором теплогенератора.
Ошибка 4: Плохая герметизация камеры
Проблема: Стыки панелей и дверей не герметизированы, воздух подсасывается извне.
Последствия: Пыль попадает в камеру, перерасход энергии на 20–40%, нестабильная температура.
Решение: Все стыки обработать термостойким герметиком, проверить плотность прилегания дверей.
Ошибка 5: Неправильный выбор фильтров
Проблема: Установлены фильтры класса G3 вместо G4–F7 для потолочных фильтров.
Последствия: Пыль попадает в рабочую зону, качество окраски падает.
Решение: Потолочные фильтры: G4–F7, напольные: G3–G4, предварительные: G3.
Ошибка 6: Отсутствие регулярного обслуживания
Проблема: Фильтры не меняются, вентиляторы не смазываются, горелка не чистится.
Последствия: Производительность падает на 30–50%, оборудование выходит из строя, простои.
Решение: Плановое ТО каждые 500–1000 моточасов, замена фильтров по графику.
Ошибка 7: Неправильное расположение камеры в помещении
Проблема: Камера расположена так, что вытяжка направлена в жилую зону или соседнее помещение.
Последствия: Жалобы соседей, штрафы, требование переноса камеры.
Решение: Вытяжка должна быть направлена в отдельный воздуховод, выводящий воздух на крышу или в специальный фильтр.
Справочное дополнение: Особенности монтажа в зависимости от конфигурации камеры
1. Требования к основанию и типу пола
- В уровень с полом (бетонная стяжка): Армированное основание (бетон не ниже М200, толщина от 150 мм). Напольные решетки и фильтры монтируются вровень с полом. Лучший выбор для: стандартных тупиковых и проходных камер. Самый простой, надежный и бюджетный вариант.
- Заглубленный приямок: Требует земляных работ, гидроизоляции и организации дренажа. Камера устанавливается ниже уровня пола на 300–500 мм. Лучший выбор для: помещений с ограниченной высотой потолков, где нельзя поднимать уровень пола.
- Фальшпол на металлическом каркасе: Сборка несущей конструкции высотой 300–500 мм с заездным пандусом (угол наклона не более 15°). Лучший выбор для: готовых ангаров, где копать приямок невозможно, дорого или запрещено конструкцией здания.
2. Схемы воздухообмена: что выбрать?
- Down-draft (вертикальный поток): Приток через потолочные фильтры, вытяжка через напольные фильтры и приямок. Обеспечивает максимальное вытеснение красочного тумана и пыли вниз. Идеально для: качественной окраски легковых автомобилей. Требует наличия приямка или фальшпола.
- Cross-draft (горизонтальный поток): Приток воздуха в одном торце камеры, вытяжка в противоположном. Монтируется без приямка. Идеально для: покраски длинномерных конструкций, автобусов и грузовой техники. Более бюджетный вариант монтажа.
- Полупотолочный (диагональный) поток: Приток через часть потолка, вытяжка через нижние боковые решетки. Идеально для: помещений со сложной геометрией или низкими потолками, где организовать полноценный Down-draft физически невозможно.
3. Сравнение типов теплогенераторов
| Параметр | Газовая горелка | Дизельная горелка | Электрические ТЭНы | Инфракрасные панели |
|---|---|---|---|---|
| Стоимость монтажа | Средняя | Средняя | Низкая | Низкая |
| Стоимость эксплуатации | Низкая | Средняя | Высокая | Высокая |
| Время согласования | 2–4 недели | 1–2 дня | 1–2 дня | 1 день |
| Требуемые коммуникации | Газопровод | Топливная ёмкость 500–1000 л | Силовой кабель 30–100+ кВт | Электросеть 5–15 кВт |
| Экологичность | Хорошая | Средняя | Отличная | Отличная |
| Автономность | Зависит от газовой сети | Полная | Зависит от электросети | Зависит от электросети |
| Мощность нагрева | 30–150 кВт | 30–150 кВт | 30–100+ кВт | 1–5 кВт (доп.) |
| Назначение | Основной нагрев | Основной нагрев | Основной нагрев | Локальная сушка |
Рекомендации по выбору:
- Газовая горелка — оптимальна при наличии магистрального газа и высокой интенсивности работы.
- Дизельная горелка — лучший выбор при отсутствии газа и необходимости быстрого монтажа.
- Электрические ТЭНы — идеальны при наличии мощной электросети и приоритете экологичности.
- Инфракрасные панели — используются исключительно как дополнение для локальной сушки сложных зон.
4. Форматы взаимодействия при монтаже
- Шеф-монтаж: Инженер компании-поставщика осуществляет технический надзор и консультации. Физические работы выполняет бригада заказчика по предоставленным чертежам, спецификациям и инструкциям. Ответственность: за соблюдение технологий сборки и охрану труда несет заказчик. Гарантия: распространяется только на исправность оборудования и корректность инженерных консультаций. Сроки: зависят от графика и квалификации вашей бригады.
- Монтаж «под ключ»: Полный комплекс строительно-монтажных, электромонтажных и пусконаладочных работ силами аттестованных специалистов исполнителя. Включает подготовку площадки, доставку, сборку, пуск и официальную сдачу объекта. Ответственность: исполнитель несет полную материальную и техническую ответственность за результат. Гарантия: комплексная гарантия на оборудование и все выполненные работы (обычно 12–24 месяца). Сроки: жестко фиксированы в договоре (например, 10–30 дней для стандартной камеры).
Сервисная поддержка и жизненный цикл оборудования
Компания «ПРОМКОРП» обеспечивает непрерывную техническую поддержку, чтобы окрасочная камера работала стабильно и приносила прибыль годами:
- Плановое ТО (ТО-1, ТО-2): регламентное обслуживание каждые 500–1000 моточасов (замена фильтрующих матов, проверка герметичности, смазка подшипников вентиляторов).
- Оперативный ремонт: диагностика и восстановление теплогенераторов, горелочных устройств, частотных преобразователей и датчиков автоматики.
- Модернизация: апгрейд существующих камер (установка систем рекуперации тепла, переход на светодиодное взрывозащищенное освещение, обновление ПО контроллеров).
- Склад запчастей: оперативная отгрузка оригинальных расходных материалов и узлов без долгих ожиданий.
- Консультации: помощь операторам в настройке режимов для экономии энергоресурсов и снижения процента брака.
Часто задаваемые вопросы (FAQ)
Сроки и стоимость
Каковы реальные сроки монтажа окрасочной камеры?
• Тупиковая камера для легкового автомобиля: 3–7 рабочих дней.
• Проходная или грузовая камера: 7–15 дней.
• Крупная промышленная камера: 20–90 дней.
Какова примерная цена монтажа окрасочной камеры?
• Малая камера (3×4 м, тупиковая): 100–250 тыс. рублей.
• Средняя камера (4×6 м, проходная): 200–400 тыс. рублей.
• Крупная камера (6×8 м и более): от 800 тыс. рублей.
• Дополнительные расходы: обслуживание (50–100 тыс./год), фильтры (20–50 тыс./год).
Цены актуальны для Центральной России, могут отличаться в регионах.
Какова стоимость эксплуатации окрасочной камеры в год?
Зависит от типа теплогенератора и интенсивности работы. Газовые горелки наиболее экономичны, электрические ТЭНы — самые дорогие в эксплуатации, но не требуют согласований и дымоходов. Точный расчет выполняется индивидуально.
Технические вопросы
Какая должна быть кратность воздухообмена в окрасочной камере?
• Режим окраски: 60–150 крат/ч (воздух полностью обновляется 60–150 раз в час).
• Режим сушки: 20–60 крат/ч.
• Режим проветривания: 10–20 крат/ч.
Какие параметры микроклимата должны быть в окрасочной камере?
• Температура: 18–25°C (оптимально 20–23°C).
• Влажность: 45–65% (оптимально 50–60%).
• Скорость потока: 0,25–0,35 м/с (равномерный поток без завихрений).
• Концентрация паров: не более 25% от НКПР (нижний концентрационный предел распространения пламени).
Сколько электроэнергии потребляет окрасочная камера?
• Газовая/дизельная горелка: 10–20 кВт (вентиляторы, автоматика, освещение).
• Электрические ТЭНы: 30–100+ кВт (в зависимости от мощности нагрева).
• В режиме окраски потребление выше, в режиме сушки — ниже.
Как часто нужно менять фильтры в окрасочной камере?
• Потолочные фильтры: каждые 500–1000 моточасов или при визуальном загрязнении.
• Напольные фильтры: каждые 200–500 часов (они загрязняются быстрее).
• Предварительные фильтры: каждые 100–200 часов.
• Точный график зависит от интенсивности работы и типа краски.
Выбор и проектирование
Как выбрать размер окрасочной камеры?
Размер камеры подбирается под габариты самых крупных окрашиваемых изделий:
• Легковой автомобиль (4,7×1,9×1,5 м) → стандартная камера 7×4×3,5 м.
• Внедорожник (5×2,2×1,8 м) → стандартная камера 7×4×3,5 м.
• Грузовик (7×2,5×2,5 м) → камера 8×3,5×3 м.
• Мебельный щит (2×1 м) → камера 3×2×2 м.
Размер камеры должен быть на 0,5–1 м больше самого крупного объекта по всем параметрам.
Какую схему воздухообмена выбрать?
• Down-draft (вертикальный поток): Приток через потолок, вытяжка через пол. Лучше всего для качественной окраски легковых автомобилей. Требует приямка или фальшпола.
• Cross-draft (горизонтальный поток): Приток в одном торце, вытяжка в другом. Идеален для длинномерных конструкций и грузовиков. Монтируется без приямка.
• Полупотолочный (диагональный) поток: Приток через часть потолка, вытяжка через боковые решетки. Для помещений со сложной геометрией или низкими потолками.
Какой теплогенератор выбрать?
• Газовая горелка: Самая экономичная в эксплуатации, но требует согласования с газораспределительной организацией (2–4 недели).
• Дизельная горелка: Быстрый монтаж (1–2 дня), автономность, требует топливной ёмкости и дымохода.
• Электрические ТЭНы: Просты в установке, экологичны, но требуют мощной электросети (30–100+ кВт) и дороже в эксплуатации.
Документы и разрешения
Какие документы оформляются после монтажа?
• Для газовых камер: акт допуска от газораспределительной организации (обязателен).
• Акт проверки вентиляционной системы.
• Акт проверки электробезопасности и сопротивления изоляции.
• Акт пожарной инспекции.
• Паспорта на все оборудование (вентиляторы, горелка, шкаф управления).
• Сертификаты на фильтры и материалы.
• Инструкция по эксплуатации на русском языке.
Нужно ли согласование с газораспределительной организацией?
Да, для камер с газовыми горелками обязательно согласование с РГО и получение акта допуска. Сроки согласования: 2–4 недели. Для дизельных горелок и электрических ТЭНов согласование не требуется.
Обслуживание и ремонт
Какова гарантия на монтаж окрасочной камеры?
Стандартная гарантия на оборудование и выполненные работы составляет 12–24 месяца. Гарантия не распространяется на расходные материалы (фильтры, герметики) и естественный износ при несоблюдении регламента обслуживания.
Как часто нужно проводить плановое ТО?
• ТО-1 (техническое обслуживание): каждые 500 моточасов (замена фильтров, проверка герметичности).
• ТО-2 (капитальное обслуживание): каждые 1000 моточасов (смазка подшипников, проверка горелки, калибровка датчиков).
• Визуальная проверка: еженедельно (состояние фильтров, герметичность дверей).
Можно ли переоборудовать существующую камеру на другой тип теплогенератора?
Да, но это требует переделки воздуховодов, переподключения электрики и переаттестации оборудования. Стоимость переоборудования: 30–50% от стоимости нового монтажа. Проще и дешевле установить дополнительные инфракрасные панели для локальной сушки.
Делаете ли вы демонтаж и перенос действующих камер?
Да. Мы выполняем аккуратный демонтаж с маркировкой всех узлов, транспортировку и повторный монтаж на новой площадке с полным циклом пусконаладочных работ. Стоимость демонтажа: 30–50% от стоимости нового монтажа.
Почему выбирают компанию ПРОМКОРП для монтажа окрасочных камер
- Опыт работы: более 15 лет на рынке окрасочного оборудования.
- Расширенная гарантия: 24 месяца на оборудование и выполненные работы.
- Сжатые сроки монтажа: 3–10 дней для стандартной камеры.
- Сервисная поддержка 24/7: оперативное реагирование на любые неисправности.
- Обучение персонала включено: бесплатное обучение маляров и техников управлению и обслуживанию камеры.
- Сертификация: соответствие ГОСТ и ISO, полная нормативная документация.
Для получения точной сметы необходимо направить план помещения или оставить заявку на бесплатный выезд инженера для технического аудита.
Почему монтаж лучше доверить профессионалам
Ошибки при установке окрасочно-сушильного оборудования ведут к прямым убыткам: перерасход энергии на 20–40% выше нормы, брак в покраске из-за пыли, частые простои и риски нарушения норм безопасности. Специалисты компании «ПРОМКОРП» берут на себя полный цикл работ: от технического аудита площадки и грамотного монтажа до пусконаладки и гарантийного сервисного обслуживания.
Свяжитесь с нами: оставьте заявку на сайте или позвоните по контактному телефону, чтобы получить бесплатную консультацию инженера и точный расчет стоимости под ваши задачи.


